


 HOME
شناسایی ضعفهای پنهان لولههای فولادی با دستگاه تست هیدرواستاتیک
16 March 2026
در تولید لولههای فولادی، بازرسی ظاهری بهتنهایی برای ارزیابی یکپارچگی لوله کافی نیست. عیوبی مانند ترکهای جوش، تخلخل، خوردگی موضعی و ناپیوستگیهای داخلی ممکن است از سطح قابل مشاهده نباشند. تست هیدرواستاتیک با اعمال فشار آب کنترلشده، توانایی لوله را برای تحمل فشار مشخص ارزیابی میکند و میتواند نشتی یا افت فشار غیرعادی را آشکار سازد.
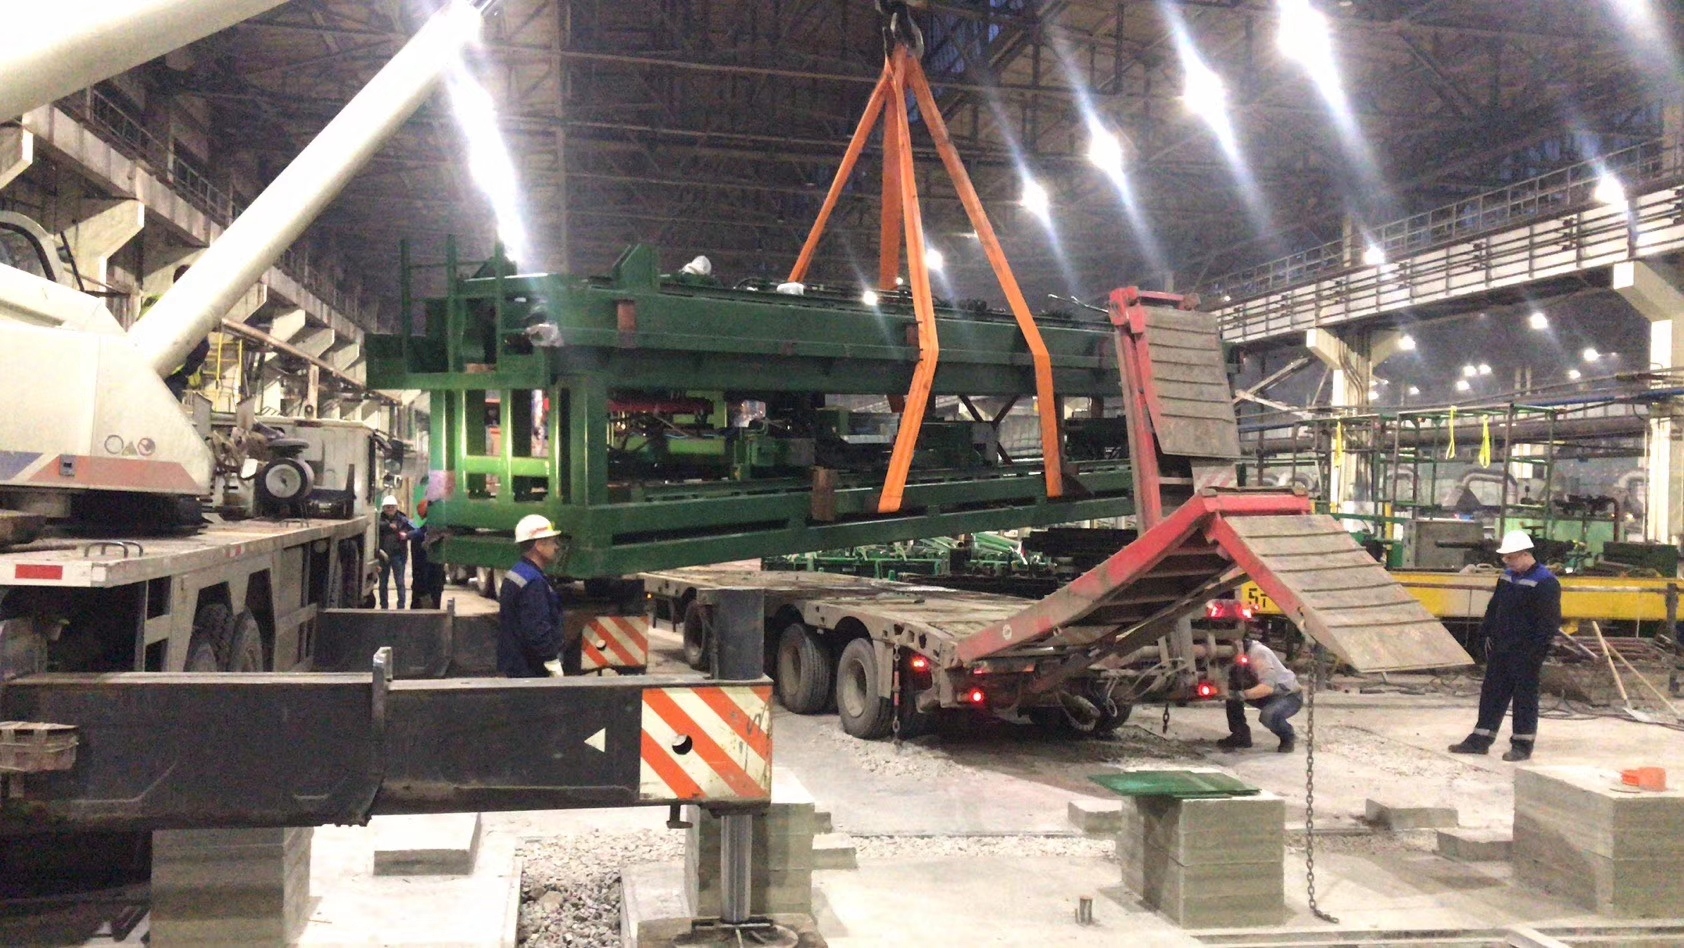
چرا عیوب پنهان در لولههای فولادی اهمیت دارند؟
نقصهای موضعی در فلز پایه یا ناحیه جوش ممکن است در شرایط بهرهبرداری و تحت فشار باعث نشتی یا شکست شوند. این اتفاق میتواند هزینه تعمیرات، توقف خط تولید و خسارتهای ناشی از خرابی را افزایش دهد.
تست هیدرواستاتیک یکی از مراحل مهم کنترل کیفیت لولههای فولادی است؛ بااینحال، این آزمون بهتنهایی همه انواع عیوب داخلی را شناسایی نمیکند. برای تشخیص ترکها، ناپیوستگیهای جوش و عیوب داخلی، ممکن است استفاده از روشهایی مانند آزمون فراصوتی (UT) نیز ضروری باشد.
دستگاه تست هیدرواستاتیک چگونه عملکرد لوله را بررسی میکند؟
در این آزمون، لوله با آب پر میشود و دو انتهای آن با سیستم آببندی مناسب بسته میشوند. سپس فشار تا مقدار تعیینشده در مشخصات فنی یا استاندارد مربوط افزایش مییابد و برای مدت مقرر در همان محدوده نگه داشته میشود.
مراحل اصلی آزمون عبارتاند از:
-
قرار دادن و مهار لوله: لوله در موقعیت تست قرار میگیرد و اتصالات انتهایی آببندی میشوند.
-
پر کردن و هواگیری: آب وارد لوله میشود و هوای محبوس تا حد لازم تخلیه میگردد.
-
افزایش فشار: فشار بهصورت کنترلشده تا مقدار تعیینشده بالا میرود.
-
نگهداشتن فشار: سیستم وضعیت فشار و نشانههای نشتی را در مدت مقرر بررسی میکند.
-
تخلیه فشار و ثبت نتایج: پس از پایان آزمون، فشار بهصورت کنترلشده آزاد میشود و نتایج ثبت میگردند.
فشار آزمون و زمان نگهداری باید بر اساس مشخصات لوله، الزامات سفارش و استاندارد قابلاعمال تعیین شوند؛ یک مقدار ثابت برای همه لولهها مناسب نیست.
چه مواردی در تست هیدرواستاتیک قابل بررسی هستند؟
|
مورد بررسی |
اهمیت در کنترل کیفیت |
|
نشتی از بدنه لوله |
میتواند نشاندهنده وجود مسیر عبور سیال یا ضعف موضعی باشد |
|
نشتی در ناحیه جوش |
ممکن است به نقص جوش یا یکپارچگی ناکافی اتصال مربوط باشد |
|
افت غیرعادی فشار |
میتواند ناشی از نشتی، آببندی نامناسب یا مشکل در مدار تست باشد |
|
تغییر شکل یا آسیب قابل مشاهده |
ممکن است نشاندهنده ناتوانی لوله در تحمل شرایط آزمون باشد |
|
نشتی از آببندها و اتصالات انتهایی |
نیازمند بررسی تجهیزات مهار و آببندی است و نباید بهاشتباه به بدنه لوله نسبت داده شود |
توجه داشته باشید که افت فشار همیشه به معنی وجود عیب در لوله نیست. نشتی اتصالات، عملکرد نامناسب آببندها یا خطای ابزار اندازهگیری نیز باید بررسی شوند. همچنین، عیوبی که باعث نشتی یا تغییر شکل نمیشوند ممکن است با این آزمون مشخص نشوند.
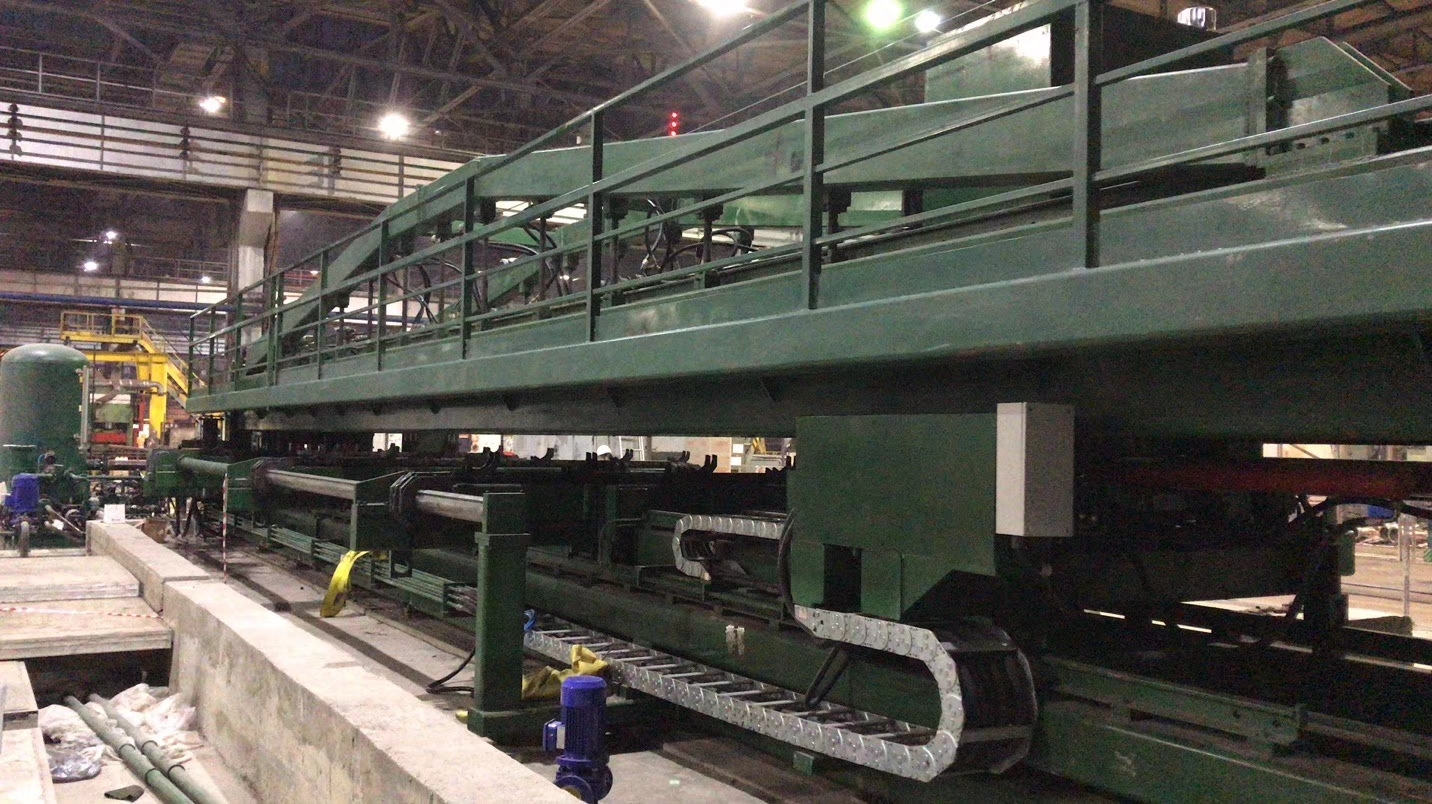
نقش دستگاه تست هیدرواستاتیک در کنترل کیفیت
در خطوط تولید لولههای فولادی، استفاده از دستگاه مناسب کمک میکند آزمونها با فشار و زمان نگهداری تعریفشده و به روشی تکرارپذیر انجام شوند. ثبت دادههای فشار و نتایج هر آزمون نیز امکان ردیابی کیفیت محصول را فراهم میکند.
این موضوع بهویژه برای تولیدکنندگان لولههای مورد استفاده در صنایع نفت و گاز، پتروشیمی و انتقال سیالات اهمیت دارد؛ زیرا الزامات بازرسی و مستندسازی به مشخصات محصول و استاندارد مورد استفاده بستگی دارند.
نکات مهم هنگام انتخاب دستگاه تست هیدرواستاتیک لوله فولادی
هنگام انتخاب دستگاه، فقط به حداکثر فشار قابل تولید توجه نکنید. مشخصات زیر نیز باید با نیاز خط تولید هماهنگ باشند:
-
محدوده فشار آزمون: دستگاه باید فشار موردنیاز محصول را بهصورت کنترلشده تأمین کند.
-
ابعاد لوله: قطر خارجی، ضخامت دیواره و طول لوله، طراحی دستگاه و سیستم مهار را تعیین میکنند.
-
سیستم آببندی: آببندها و هدهای تست باید متناسب با ابعاد لوله و فشار کاری آزمون انتخاب شوند.
-
کنترل و ثبت دادهها: نمایش فشار، پایش مدت نگهداری و ذخیره نتایج میتواند ردیابی کیفیت را بهبود دهد.
-
تخلیه آب و نگهداری: تخلیه مناسب پس از آزمون، بهویژه برای لولههای فولادی مستعد خوردگی، اهمیت دارد.
-
ظرفیت تولید: زمان چرخه، میزان اتوماسیون و روش بارگیری و تخلیه باید با سرعت خط تولید هماهنگ باشند.
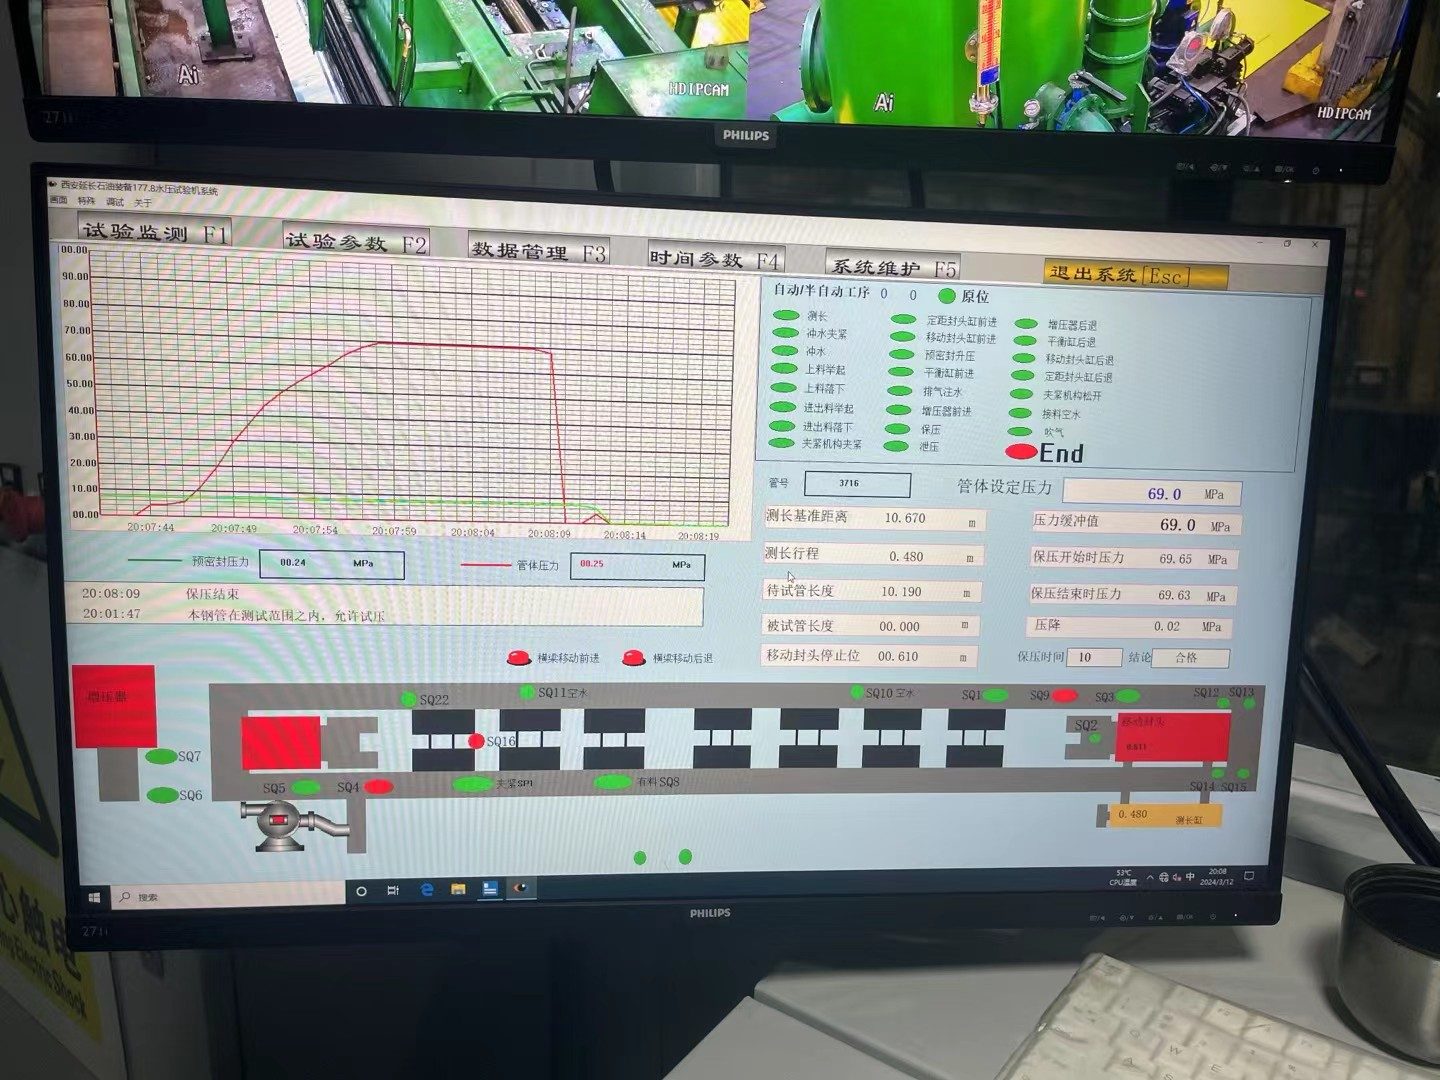
انتخاب دستگاه متناسب با مشخصات تولید
دستگاه تست هیدرواستاتیک باید بر اساس محدوده ابعادی لولهها، فشار آزمون، نوع آببندی، ظرفیت تولید و سطح اتوماسیون موردنیاز انتخاب شود. در شرکت Wuxi Marley Machinery Technology Co., Ltd. پیکربندی تجهیزات تست لوله فولادی با توجه به مشخصات فنی و نیازهای خط تولید مشتری انجام میشود.
برای انتخاب پیکربندی مناسب، بهتر است اطلاعات قطر خارجی، ضخامت دیواره، طول لوله، فشار آزمون و تعداد لولههای مورد آزمایش در هر شیفت مشخص باشد.


